









A fémalkatrészek demagnetizálása a gyakorlatban
Ha egy acél alkatrész köszörülés után gyenge mágnesként viselkedik, az nem érdekesség, hanem valós gyártási probléma. A forgácsok a funkcionális felületekre tapadnak, a mérések ingadoznak, az összeszerelés során apró részecskék akadnak meg, és az automatizált kezelés során olyan eltérések keletkeznek, amelyeket feleslegesen sokáig keresnek. Ezért a fém alkatrészek demagnetizálása sok üzemben alapművelet, nem kiegészítés.
A maradó mágnesesség gyakrabban alakul ki, mint azt feltételezik. Megjelenik köszörülés, esztergálás, marás, sajtolás után, mágneses repedésvizsgálatot követően, valamint erős permanens mágnesekkel vagy elektromágneses befogókkal történő manipuláció után is. Egyes alkatrészeknél nem jelent problémát. Precíziós alkatrészeknél, csapágykomponenseknél, szerszámoknál, tengelyeknél vagy vékonyfalú öntvényeknél azonban befolyásolhatja a minőséget és a folyamat stabilitását.
Mikor szükséges valójában a fém alkatrészek demagnetizálása
A leggyakoribb tévhit az, hogy minden mágnesezett alkatrészt automatikusan demagnetizálni kell. A gyakorlatban ez a további felhasználástól függ. Ha az alkatrész olyan környezetbe kerül, ahol a mágneses tér nem befolyásolja a működést vagy a felületi tisztaságot, a beavatkozás nem feltétlenül szükséges. Ha azonban pontos mérés, felületkezelés, szerelés vagy érzékeny alkatrészek csomagolása következik, a maradó mágnesesség általában nem kívánatos.
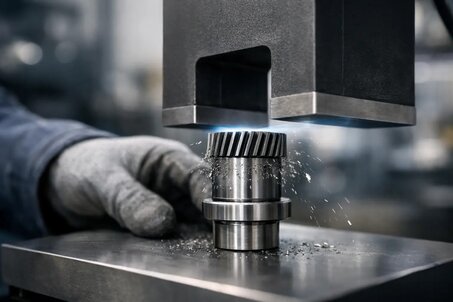
Tipikus jel a megmunkálás vagy mosás után a felületen megtapadó fémrészecskék. Az alkatrész szemre tisztának tűnhet, de finom fémpor marad a furatokban, hornyokban vagy a tömítő felületeken. Ez különösen kritikus ott, ahol szűk tűrésekkel dolgoznak, vagy ahol a szennyeződés csökkentheti a szerelvény élettartamát.
További probléma jelentkezik a mérés során. Egyes mérési eljárások és érzékelők érzékenyek a maradó mágneses térre. Ha az alkatrészeket szorosan egymás mellé helyezik, kölcsönösen befolyásolhatják egymást, vagy finom ferromágneses szennyeződéseket vonzhatnak a környezetből. Az eredmény instabilitás, amely nem oldható meg pusztán alaposabb tisztítással.
Miért mágneseződnek az alkatrészek közvetlen mágneses érintkezés nélkül is
A ferromágneses anyagok, különösen az acélok és egyes öntöttvasak, külső mágneses tér hatására megváltoztatják mágneses doménjeik orientációját. Ha a tér elég erős vagy ismételten hat az alkatrészre, ennek az orientációnak egy része megmarad a tér megszűnése után is. Ezt nevezzük remanenciának, azaz maradó mágnesességnek.
A gyakorlatban ez többféleképpen alakul ki. Jelentős hatással van a megmunkálás során alkalmazott mágneses befogás, a repedésvizsgálat, a szeparáló vagy anyagmozgató rendszerekkel való érintkezés, valamint maga a megmunkálás is, amely során az anyag helyileg mechanikai és hőterhelésnek van kitéve. Hosszú vagy karcsú alkatrészeknél a Föld mágneses terében való orientáció is szerepet játszhat, bár ez általában nem a fő ok.
Fontos megérteni, hogy nincs univerzális határérték, amely felett egy alkatrész „túl mágneses”. A döntést az anyag, az alak, a méret, a következő technológiai lépés és az alkalmazás érzékenysége határozza meg. Ezért a demagnetizálást mindig az adott gyártási környezetben kell értékelni.
Hogyan működik a fém alkatrészek demagnetizálása
Az elv technikailag egyszerű, bár a kivitelezést helyesen kell beállítani. A cél nem az alkatrész pólusának megfordítása, hanem a mágneses domének rendezettségének fokozatos csökkentése, hogy a maradó mágneses tér a lehető legalacsonyabb szintre csökkenjen.
A leggyakoribb módszer váltakozó mágneses teret alkalmaz, amelynek hatása fokozatosan csökken. Az alkatrészt a téren keresztül mozgatják, vagy a tér intenzitását időben csökkentik. Így a mágneses domének ismételten átrendeződnek, és végső orientációjuk szétoszlik. Ha a folyamat helyesen van végrehajtva, a maradó mágnesesség elfogadható szintre csökken.
Egyszerű alkatrészeknél az eredmény stabil és jól ismételhető. Nagy tömegű, bonyolult geometriájú vagy nagyobb koercitivitású anyagoknál azonban a demagnetizálás nehezebb lehet. Ilyenkor előfordulhat, hogy egyetlen áthaladás nem elegendő, és a folyamatot az alkatrész geometriájához és az eredeti mágnesezettség irányához kell igazítani.
Módszerek és berendezések az üzem típusától függően
Egyedi vagy szerviz jellegű alkalmazásoknál asztali és hordozható demagnetizáló berendezéseket használnak. Ezek alkalmasak szerszámok, kisebb alkatrészek, formák, kések vagy olyan elemek kezelésére, amelyeket folyamatosan kell tisztítani a gyártás vagy karbantartás során. Előnyük a rugalmasság, hátrányuk a kisebb munkatér és a korlátozott hatékonyság nagyobb vagy vastag falú alkatrészeknél.
Gyártásban gyakrabban alkalmaznak átmenő demagnetizálókat. Az alkatrész egy tekercsen vagy munkazónán halad át, és a demagnetizálás közvetlenül beilleszthető a gyártási folyamatba – megmunkálás után, mérés előtt, mosás előtt vagy szerelés előtt. Ez a megoldás ott ideális, ahol ismételhetőségre és rövid ciklusidőre van szükség.
Külön csoportot képeznek a hosszú rudak, csövek, tengelyek és profilok demagnetizálására szolgáló megoldások. Ezeknél a mágnesezettség iránya és az alkatrész mozgása a térben kulcsfontosságú. Nem megfelelő beállítás esetén a demagnetizálás csak részleges vagy egyenetlen lehet. A gyakorlatban tehát nem elegendő a berendezést a nyílás mérete alapján kiválasztani. Az anyag, a tömeg, a falvastagság és a kívánt maradó érték is meghatározó.
Mi befolyásolja leginkább az eredményt
A legnagyobb hatása az anyagnak van. Az alacsony széntartalmú acélok általában könnyebben demagnetizálhatók, mint az edzett vagy ötvözött anyagok. Az alkatrész geometriája is fontos. Az éles élek, hosszú karcsú formák és a helyileg nagy keresztmetszetek egyenetlen téreloszlást okoznak, ami bonyolítja a folyamatot.
A mágneseződés eredete szintén jelentős. Az az alkatrész, amely erős permanens mágnessel érintkezett vagy a repedésvizsgálat során lett mágnesezve, eltérő beállítást igényelhet, mint egy gyenge maradó mágnesességű, köszörülés utáni alkatrész. Az alkatrész orientációja és az áthaladási sebesség is befolyásolja az eredményt.
A demagnetizálás utáni kezelés is külön téma. Ha az alkatrész megfelelően lett kezelve, de ezt követően mágneses asztalra kerül vagy erős mágneses tér közelébe jut, a probléma visszatérhet. Ezért a demagnetizálást a technológiai folyamat részeként kell kezelni, nem pedig különálló lépésként.
A maradó mágnesesség mérése becslés nélkül
Műszaki alkalmazásoknál nem elég azt mondani, hogy az alkatrész „már nem vonzza a forgácsot”. Ez legfeljebb tájékoztató jellegű. A maradó mágnesességet mérni kell, leggyakrabban gaussméterrel vagy teslaméterrel, a megfelelő szondával.
Fontos, hogy a mérési pontok jól legyenek meghatározva. A funkcionális felületek, élek, furatok vagy befogási helyek a legkritikusabbak. Egy véletlenszerű mérési pont nem ad megbízható eredményt. A stabil folyamat érdekében definiálni kell a mérési helyeket, határértékeket és a kezelési feltételeket.
Hol becsülik alá leggyakrabban a demagnetizálást
Az első terület a precíziós megmunkálás és köszörülés. Az alkatrész lehet méretileg megfelelő, de a maradó mágnesesség problémát okoz a következő lépésben. A második a szerelés – különösen csapágyak, tömítések és finommechanikai egységek esetén, ahol a fémrészecskék gyorsítják a kopást.
Gyakran alábecsülik a karbantartás szerepét is. Szerszámok, befogók és cserélhető elemek ismételten mágneses térnek vannak kitéve, és idővel szennyeződést kötnek meg. Ez rontja a tisztaságot és a megismételhetőséget.
Zárás
A fém alkatrészek demagnetizálása nem bonyolult, ha a valós alkalmazás alapján történik az értékelés. Ha figyelembe vesszük az anyagot, a geometriát, a mágneseződés eredetét és az ellenőrzési módszert, akkor ez egy hatékony lépés a szennyeződés csökkentésére, a mérés stabilizálására és a gyártási minőség fenntartására.