









Mágneses leszorítók alkalmazása a fémmegmunkálásban
Vékonyfalú alkatrészeknél, köszörült felületeknél vagy sorozatgyártásnál gyakran nemcsak a gép és a szerszám dönt, hanem a befogás módja is. Éppen itt tartják a mágneses befogók jelentős mértékben kontroll alatt a megmunkálást - képesek lerövidíteni az előkészítési időket, hozzáférhetővé tenni a munkadarab több oldalát, és csökkenteni a mechanikus leszorításból eredő deformációkat.
Ez azonban nem jelenti azt, hogy a mágnes mindig helyes választás. Nem megfelelően kiválasztott befogótípus, kis érintkezési felület vagy helytelen megmunkálási technológia esetén az eredmény akár ellentétes is lehet. Ezért érdemes a mágneses befogásra nem a satuk és készülékek univerzális helyettesítőjeként tekinteni, hanem pontos eszközként konkrét alkalmazásokhoz.
Hol van a legnagyobb értelme a mágneses befogóknak megmunkálásnál
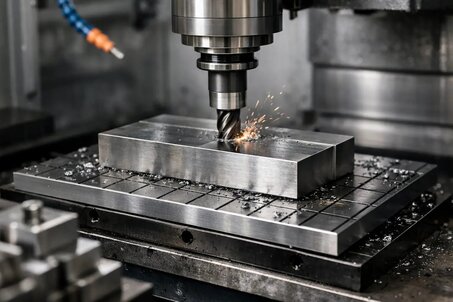
A mágneses befogók a gyakorlatban főként ott bizonyulnak hatékonynak, ahol egy ferromágneses alkatrészt gyorsan, ismételhetően és pontszerű mechanikai nyomás nélkül kell befogni. Tipikus példa erre a köszörülés, sík alkatrészek marása, vékonyabb kivágott darabok megmunkálása, szerszámgyártási alkatrészek előkészítő műveletei vagy olyan befejező műveletek, ahol fontos a párhuzamosság és a minimális deformáció.
Nagy előnyük a munkadarab felületéhez való szabad hozzáférés. Ha az alkatrészt nem satu pofái vagy felülről mechanikus ütközők tartják, a megmunkálási tér nyitottabb. Ez egyszerűsíti a művelet programozását és a kezelő manipulációját is. Sorozatgyártásnál az előny a darabok közötti rövidebb állásidőkben is megmutatkozik.
A mágneses befogásnak ugyanakkor stabil helye van a síkköszörülésnél is. Itt a befogóerő egyenletes elosztása alapvető, mert a munkadarabnak anyagleválasztás közben nem szabad felemelkednie vagy elcsavarodnia. Megfelelően kiválasztott pólusosztással és elegendő érintkezési felülettel a mágneses befogó nagyon pontos és ismételhető feltételeket tud biztosítani.
Hogyan működik a mágneses befogás megmunkálásnál
Műszaki szempontból a befogó és a munkadarab közötti mágneses kör létrehozásáról van szó. A befogóerő nemcsak a befogó névleges értékétől függ, hanem több változótól is - az alkatrész anyagától, vastagságától, az érintkezési felület síkságától, a felfekvés minőségétől és attól, hogyan záródik a mágneses fluxus a munkadarabon keresztül.
Ez az oka annak, hogy ugyanaz a befogó másképp tart egy masszív acéllemezt, mint egy vékony préselt alkatrészt vagy egy keskeny lécet. Ha az alkatrész túl vékony, a mágneses fluxus nem záródik rajta keresztül optimálisan, és a valós befogóerő csökken. Hasonló a helyzet egyenetlen, szennyezett vagy részben kikönnyített felület esetén is.
A gyakorlatban ezért nem elég csak a mágneses lap méreteit ismerni. Fontos tudni, milyen típusú alkatrészeket fognak megmunkálni, milyen forgácsolóerők lépnek be a folyamatba, és hogy a megmunkálás szárazon, emulzióval vagy magasabb hőterhelés mellett történik-e.
Állandó mágneses, elektropermanens és elektromágneses megoldások
A mágneses befogók megmunkálás témájánál leggyakrabban három elvet hasonlítanak össze. Mindegyiknek megvan a helye, és a köztük lévő különbségek nemcsak az árban, hanem főként az üzemeltetésben és a biztonságban vannak.
Állandó mágneses befogók
Az állandó mágneses befogók folyamatos tápellátás nélkül működnek. Mechanikusan aktiválódnak, miközben a mágneses tér a rendszeren belül jön létre vagy irányítódik át. Előnyük az egyszerű üzemeltetés, az alacsony karbantartási igény és az elektromos energiától való függetlenség a megmunkálás során. Ez előnyös olyan műhelyekben, ahol fontos a megbízhatóság és a stabil működés kiegészítő kábelezés nélkül.
Korlátot jelent a kisebb rugalmasság nagyon változatos alkatrészeknél és olyan alkalmazásoknál, ahol finomabban kell szabályozni a befogóerőt, vagy a rendszert automatizálásba kell integrálni.
Elektromágneses befogók
Az elektromágneses megoldások aktív befogás közben tápellátást igényelnek. Előnyük az egyszerű vezérlés és a technológiai folyamatba való beépítés lehetősége. Másrészt számolni kell a tápellátástól való függőséggel, meg kell oldani az áramkimaradás esetére vonatkozó védelmet, és figyelembe kell venni a hosszabb üzem közbeni melegedést.
Egyes üzemek számára ez teljesen elfogadható, mások számára felesleges üzemi kockázatot jelent. Ez a gyártás jellegétől és a biztonsági követelményektől is függ.
Elektropermanens befogók
Elektropermanens rendszerek mindkét elv előnyeit egyesítik. Az állapot átkapcsolásához rövid elektromos impulzusra van szükségük, de aktiválás után a munkadarabot folyamatos tápellátás nélkül tartják. Modern megmunkáló munkahelyeken ez gyakran nagyon érdekes megoldás, főként ott, ahol hangsúly van a biztonságon, az ismételhetőségen és az automatizált folyamatokba való integráción.
Alkalmazásuk főként nagyobb teljesítményű gyártásban és igényesebb alkalmazásoknál indokolt. Egyszerű műhelyhasználatra azonban egy ilyen rendszer nem mindig gazdaságilag megalapozott.
Mitől függ a valós befogóerő
A kiválasztásnál a leggyakoribb hiba, hogy csak a katalógusban megadott tartóerőre összpontosítanak. Valós üzemben főként a munkadarab és a pólusok közötti érintkezési felület, az anyagvastagság és a megmunkálás közben ható erők iránya dönt.
Ha alacsony acélszegmenst munkál meg elegendő felfekvő felülettel, a mágnes hatékonyan fog működni. Ha azonban vékony vagy tagolt alkatrészről van szó kis érintkezési felülettel, szükség lehet technológiai alátétekre, közbetétekre vagy speciális pozicionálási módra. Ugyanilyen fontos, hogy a forgácsolóerők főként merőlegesen hatnak-e a lapra, vagy olyan eltoló nyomatékot hoznak létre, amely az alkatrészt a felületen elmozdítani próbálja.
Marásnál gyakran éppen az oldalirányú erőkomponens kritikus. A mágnes nagyon jól tart a leválás irányában, de az eltoló terhelés más kérdés. Ezért sok alkalmazásnál mechanikus ütközőket egészítenek ki, amelyek nem veszik át a fő befogóerőt, de megakadályozzák az alkatrész elmozdulását a vágás során.
Mikor jobb a mágneses befogó, mint a satu
A mágneses befogás mindenhol előnyben van, ahol a mechanikus befogás deformálná az alkatrészt, vagy feleslegesen korlátozná a szerszám hozzáférését. Vékony lemezeknél, karimáknál, késeknél, sík szegmenseknél vagy több kisebb alkatrész egy felületre történő többszörös elhelyezésénél a mágnes gyakran hatékonyabb.
Előny a sebesség is. A kezelőnek nem kell ismételten beállítania a pofákat, alátámasztania az alkatrészt és ellenőriznie a befogási nyomást. Ismétlődő sorozatoknál ez nemcsak időmegtakarítást jelent, hanem azt is, hogy az eredmény kevésbé függ a dolgozó egyéni eljárásától.
A satu vagy mechanikus készülék azonban továbbra is megfelelőbb nem ferromágneses anyagoknál, térben összetett alkatrészeknél és olyan műveleteknél, ahol jelentős oldalirányú forgácsolóerők lépnek fel. Itt a mágnes egyszerűen nem univerzális válasz.
Mire kell figyelni az alkalmazás tervezésénél
Kulcsfontosságú az érintkezési felületek tisztasága. Már finom szennyeződések, sorják vagy emulziólerakódások is ronthatják a felfekvést, és ezzel csökkenthetik a mágneses kör hatékonyságát. Ugyanilyen fontos a munkadarab alapfelületének síksága. Ha az alkatrész csak részben fekszik fel, nem érhető el a feltételezett tartóerő és stabilitás.
Kisebb vagy szabálytalan alkatrészeknél át kell gondolni a póluskiosztást. A finom póluskiosztás vékonyabb és kisebb munkadarabokhoz megfelelő, a durvább póluskiosztás viszont jobban működik masszívabb alkatrészekkel. A helytelen választás vagy gyenge tartásban, vagy a befogó ki nem használt potenciáljában mutatkozik meg.
Fontos az operáció utáni lemágnesezés is. Egyes gyártásokban a maradék mágnesesség nem zavaró, máshol bonyolíthatja a mérést, a forgácsokkal való manipulációt vagy az azt követő szerelést. Ha ez releváns, már a munkahely tervezésénél számolni kell vele.
Mágneses befogók és vékonyfalú alkatrészek megmunkálása
Éppen a vékonyfalú alkatrészeknél mutatkozik meg a mágneses befogás fő előnye. A mechanikus pofák helyi nyomást hoznak létre, amely az alkatrészt már a művelet kezdete előtt összehúzhatja vagy deformálhatja. A befogás feloldása után aztán megjelenik az az eltérés, amely a gépen nem volt látható.
A mágneses befogó egyenletesebben osztja el az erőt a felületen. Ez nem jelenti azt, hogy a deformáció egyáltalán nem fenyeget, de a kockázat általában alacsonyabb, a folyamat pedig jobban előre jelezhető. Vékonyabb acélalkatrészek köszörülésénél vagy könnyebb marásánál ez gyakran megbízhatóbb megoldás, mint a klasszikus pontszerű befogás.
Itt is igaz azonban, hogy a konkrét alkatrész dönt. Ha nagyon vékony, keskeny vagy perforált, szükség lehet hordozólap vagy segéd közbetét kiegészítésére, hogy a mágneses fluxus megfelelően záródjon.
A választás nemcsak a termékről, hanem az alkalmazásról szól
Ipari alkalmazásnál nem éri meg a mágneses befogót csak a gépasztal mérete alapján kiválasztani. Ismerni kell az alkatrészek anyagát, minimális és maximális vastagságukat, a megmunkálás jellegét, az elvárt pontosságot és a kezelés módját is. A működő megoldás és a problémás üzem közötti különbség gyakran éppen a részletekben van.
Ezért a műszaki konzultációnak valós jelentősége van. A gyakorlatban gyakran ez dönti el, hogy állandó mágneses rendszer, elektropermanens megoldás vagy a mágneses befogás ütközőkkel és segédelemekkel kombinált változata lesz-e megfelelőbb. Egy tapasztalt beszállító ugyanakkor olyan korlátokra is fel tudja hívni a figyelmet, amelyek a katalógusból nem nyilvánvalók.
A SELOS Magnety hosszú ideje foglalkozik mágneses anyagokkal és ipari alkalmazásokkal, ezért a kiválasztásnál nemcsak a választékra, hanem a valós üzemből származó műszaki tapasztalatra is lehet támaszkodni.
Ha a mágneses befogásnak pontosságot, gyorsaságot és stabilitást kell hoznia, akkor azt a konkrét folyamat szerint kell megtervezni. Éppen ekkor válik a mágneses befogó nem csupán a gép tartozékává, hanem a megmunkálási technológia teljes értékű részévé.