









Mágneses szorítás vs vákuum: mit válasszunk
Amikor két befogási elv közötti döntés kerül az asztalra, nem technológiai részletkérdésről van szó, hanem arról, hogyan fog a gyártás a valóságban működni. A mágneses befogás vs. vákuumos befogás témája ezért nemcsak a munkadarab rögzítésének módját érinti. Befolyásolja az előkészítési időt, a szerszám hozzáférését, a stabilitást megmunkálás közben, a biztonságot és az eredmény ismételhetőségét is.
A gyakorlatban gyakran kiderül, hogy mindkét megoldásnak megvan a maga egyértelmű helye. A probléma akkor keletkezik, amikor a választás megszokás vagy magának a rendszernek az ára alapján történik, nem pedig a munkadarab, az anyag és a technológiai művelet szerint. Éppen itt dől el, hogy a befogás a folyamat megbízható része lesz-e, vagy annak gyenge pontja.
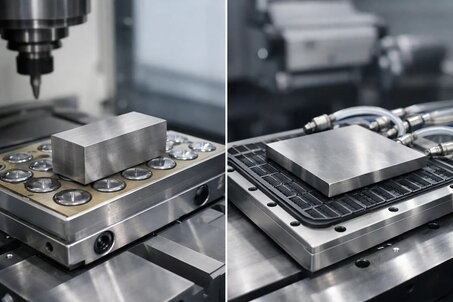
Mágneses befogás vs. vákuumos befogás a technológia kiválasztásánál
Az alapvető különbség a működési elvben rejlik. A mágneses befogás mágneses erőt használ a ferromágneses anyag rögzítésére. A vákuumos befogás vákuumot hoz létre a befogófelület és a munkadarab között, így azt az asztalhoz vagy a készülékhez szorítja. Első pillantásra csak két útról van szó ugyanahhoz a célhoz. Valójában azonban a gyártás minden fontos paraméterénél eltérően viselkednek.
A mágneses rendszer természetes választás ott, ahol acéllal, öntöttvassal és más ferromágneses anyagokkal dolgoznak. Előnye általában a gyors befogás, a szabadabb hozzáférés a munkadarabhoz és a stabilitás nagyobb forgácsolóerők esetén is. A vákuum ezzel szemben nem ferromágneses anyagoknál, vékony lemezeknél, színesfémeknél, műanyagoknál, kompozitoknál, üvegnél vagy fánál érvényesül. A döntés tehát nem azzal a kérdéssel kezdődik, hogy általánosságban melyik rendszer jobb, hanem azzal, hogy milyen anyaghoz és milyen művelethez készült.
Mikor van egyértelmű értelme a mágneses befogásnak
Acél alkatrészek megmunkálásánál a mágneses befogás a nagyon hatékony megoldások közé tartozik. Ha a munkadarab kellően mágnesesen vezetőképes, és megfelelő érintkezési felülettel rendelkezik, a befogás gyors és pontos. Nincs szükség oldalsó mechanikus elemekre, amelyek akadályoznák a szerszámot, és a kezelő csökkenteni tudja a beállítási időket.
Nagy előnye a megmunkált felület hozzáférhetősége. Mivel a munkadarab nem fekszik klasszikus pofák vagy ütközők között olyan mértékben, mint mechanikus befogásnál, a megmunkálóközpont a felület nagyobb részét tudja kihasználni. Ez különösen fontos marásnál, köszörülésnél vagy befejező műveleteknél, ahol számít a munkatér zavartalansága.
A mágneses befogók ismétlődő sorozatműveleteknél is jól működnek. Ha az alkatrész geometriája stabil, és a folyamat ismétlődik, a kezelő nagy termelékenységet érhet el. Műszaki szempontból azonban figyelni kell az anyagvastagságot, a felfekvő felület síkbeliségét és a megmunkálás jellegét. Nagyon vékony vagy deformált alkatrészeknél a munkadarab viselkedése eltérhet attól, amit a rendszer névleges tartóereje sugall.
Fontos a mágneses befogó típusa is. Az állandó, elektropermanens és elektromágneses rendszerek vezérlésben, biztonsági logikában és az adott üzemhez való alkalmasságban is különböznek. Ipari gyakorlatban ezért nem elég azt mondani, hogy a mágnes tartani fog. Az számít, hogyan fog tartani megszakított forgácsolásnál, rezgéseknél, felmelegedésnél és különböző méretű alkatrészek manipulációjánál.
Hol van előnyben a vákuumos befogás
A vákuumos befogás ott érvényesül, ahol a mágnes egyáltalán nem segít, vagy csak korlátozottan. Tipikus példák az alumíniumlemezek, műanyag alkatrészek, kompozitok, laminátumok, falemezek vagy üvegelemek. Ezeknél az anyagoknál a vákuum gyakran a legtisztább és leggyorsabb út a rögzítéshez mechanikai sérülés nélkül.
Erős oldala a sík alkatrész egyenletes leszorítása a munkafelülethez. Vékonyabb anyagoknál ez előny lehet, különösen akkor, ha a cél megmunkálás, vágás vagy gravírozás felesleges befogási akadályok nélkül. A vákuum egyúttal nagy formátumokkal való munkát is lehetővé tesz, ahol a mechanikus befogás lassítaná és bonyolítaná a gyártást.
Számolni kell azonban azzal, hogy a vákuumos rendszer érzékeny a tömítetlenségekre, a felfekvő felület minőségére és a munkadarab és az asztal közötti tényleges érintkezési felületre. Ha az alkatrész túl kicsi, porózus vagy tagolt alakú, a vákuum nem feltétlenül hoz létre elegendő tartóerőt. Hasonlóan, agresszívebb megmunkálási feltételeknél az oldalirányú ellenállás a munkadarab elmozdulásával szemben korlátot jelenthet.
A pontosság, az erő és a stabilitás nem ugyanaz
A mágneses és vákuumos befogás összehasonlításánál gyakran összekeverik a tartóerőt a megmunkálás közbeni valós stabilitással. Ez hiba. A katalógusadatokban egy rendszer nagyon meggyőzőnek tűnhet, de üzemben a feltételek teljes együttese dönt.
A mágneses befogás általában nagyon meggyőző ferromágneses alkatrészekkel végzett munkánál, mert az erő közvetlenül az anyagon keresztül hat, és a rendszer rendszerint jól ellenáll a dinamikus terhelésnek. Ugyanakkor igaz, hogy kis érintkezési felület, vékony anyag vagy nem megfelelő póluselrendezés esetén az eredmény romolhat.
A vákuumos befogás ezzel szemben kiváló sík alkatrészeknél, de erejét fizikailag a nyomáskülönbség és a hatásos felület nagysága korlátozza. Másként fogalmazva, kisebb alkatrészeknél és nagyobb oldalirányú erőknél a tartalék gyorsan csökken. Ha ráadásul romlik a tömítés, vagy szennyeződés kerül a rendszerbe, a megbízhatóság csökken.
Ezért célszerű a technológiát nem egyetlen érték, hanem a teljes alkalmazás alapján értékelni. Az anyag, az alkatrész alakja, vastagsága, az alsó felület minősége, a megmunkálás közbeni erők iránya, az elvárt pontosság és a sorozat darabszáma nagyobb információértékkel bír, mint önmagában az erőadat.
Karbantartás és üzemeltetés valós gyártásban
A döntésnél az is szerepet játszik, mit fog a technológia igényelni a gyártásba állítás után. A mágneses befogás gyakran üzemi szempontból egyszerű. Ha a rendszer megfelelően van kiválasztva és karbantartva, kezelése általában egyszerű és ismételhető. Fontos a munkadarab tiszta felfekvése, a funkció ellenőrzése, egyes típusoknál pedig a rendszeres szerviz vagy a vezérlőrész állapotának ellenőrzése is.
A vákuumos rendszerek érzékenyebbek a tömítések, tömlők, szűrők és vákuumszivattyúk állapotára. Poros vagy szennyezett környezetben alaposabb ellenőrzéssel kell számolni. Ha a karbantartást elhanyagolják, a probléma nem mindig jelentkezik azonnal, de instabil befogáshoz és a gyártási minőség ingadozásához vezethet.
A gyakorlatban tehát nemcsak az számít, mire képes a rendszer az elején, hanem az is, mennyire megbízhatóan fogja ezt végezni hónapok üzemelése után. A gyártóvállalatok számára ez a különbség lényeges. Egy látszólag kis tömítetlenség vagy helytelenül kiválasztott mágneses asztal miatti állásidő gyakran drágább, mint a kezdeti megtakarítás a beszerzésnél.
Mágneses befogás vs. vákuumos befogás konkrét alkalmazásoknál
Ha acéllemezeket, kiégetett darabokat, köszörült alkatrészeket vagy ferromágneses komponenseket munkálnak meg gyors cserére és jó szerszámhozzáférésre vonatkozó követelménnyel, a mágneses befogás rendszerint előnyben van. Stabil, hatékony, és megfelelő konfiguráció esetén igényesebb műveletekre is alkalmas.
Ha alumíniumtáblákról, műanyag alkatrészekről, kompozit panelekből, forgácslapról vagy vékony nem ferromágneses lemezekről van szó, a vákuumos megoldás gyakran természetesebb választás. Tiszta befogást tesz lehetővé az élek mechanikai beavatkozása nélkül, és nagy felületű alkatrészeknél nagyon produktív lehet.
Léteznek határesetek is. A vékony acéllemez elméletileg alkalmas lehet mágneshez, de deformáció vagy alacsony merevség esetén az eredmény rosszabb lehet a vártnál. Ezzel szemben egy kisebb nem ferromágneses alkatrész túl kicsi lehet a biztonságos vákuumos befogáshoz. Éppen ilyen helyzetekben van jelentősége a konkrét alkalmazás műszaki értékelésének, nem csupán az általános kategória szerinti választásnak.
Mit vegyünk figyelembe a végső döntés előtt
A jó döntés műszaki és üzemi kérdések kombinációjából születik. Először meg kell határozni a munkadarab anyagát és geometriáját. Ezután a művelet jellegét, vagyis hogy marásról, köszörülésről, fúrásról, vágásról vagy manipulációról van-e szó. Ezt követi a forgácsolóerők, az elvárt pontosság, az ismételhetőség és az alkatrészcsere idejének értékelése.
Ugyanilyen fontos a gyártási környezet vizsgálata. Tiszta és stabil folyamatban a vákuum kiválóan működhet. Nehezebb ipari üzemben, fémporral, rezgésekkel és nagyobb terheléssel a mágneses megoldás üzembiztosabb lehet. Itt sem érvényes azonban univerzális szabály. A konkrét konfiguráció dönt.
Az ipari cégek gyakran keresnek egyetlen technológiát, amely mindent lefed. Ez inkább kivétel, mint szabály. Sok üzemben a többféle befogási mód kombinációja válik be legjobban az alkatrész típusa szerint. Ezért is van értelme a választást olyan beszállítóval konzultálni, aki nemcsak a terméket, hanem az alkalmazást és a szervizt is érti. Pontosan erre épül azoknak a cégeknek a gyakorlata, amelyek hosszú távon foglalkoznak mágneses rendszerekkel, mint például a SELOS Magnety.
Ha tehát azt a kérdést oldja meg, hogy mágnest vagy vákuumot válasszon, ne univerzálisan győztes megoldást keressen. Olyan rendszert keressen, amely megbízhatóan működik az Ön anyagával, alkatrészeivel és gyártási tempójával. A helyes befogás nem a technológia kiegészítője, hanem feltétele annak, hogy az egész folyamat ott tartson, ahol kell.