









Mikor kell demagnetizálni alkatrészek
A maradék mágneses tér a gyártásban gyakran inkább kellemetlen részletként jelentkezik, mint nyilvánvaló hibaként. A munkadarab vonzza a finom forgácsot, a mérés ingadozik, szerelés közben fémrészecskék tapadnak a felületre, és köszörülés vagy esztergálás során olyan problémák jelentkeznek, amelyek okát máshol keresik. Pontosan ilyen helyzetekben van értelme foglalkozni azzal, mikor szükséges az alkatrészek lemágnesezése, és hogy a maradék mágnesesség már túllépte-e a normális jelenség határát.
A lemágnesezés nem kozmetikai művelet. A műszaki gyakorlatban olyan beavatkozásról van szó, amely közvetlen hatással van a gyártás tisztaságára, az ellenőrzés pontosságára, a szerelvény működésére és a berendezések élettartamára. Nem minden ferromágneses alkatrészt kell gyártás után automatikusan lemágnesezni, de sok üzemben ez elengedhetetlen lépés a megmunkálás, az ellenőrzés és a kiszállítás között.
Mikor szükséges a gyakorlatban az alkatrészek lemágnesezése
A leggyakoribb ok az, amikor a maradék mágnesesség már befolyásolja a következő gyártási vagy szerelési műveletet. Tipikus példák a tengelyek, csapágyfészkek, fogazott alkatrészek, formák, kések, sajtolt elemek, mágnesesen befogott acélalkatrészek vagy a köszörülés utáni darabok. Ha egy alkatrész a művelet után fémport, finom forgácsot vagy köszörűiszapot vonz, az nem csupán esztétikai probléma. A felületi szennyeződés befolyásolhatja az illesztési pontosságot, a kopást, és bizonyos esetekben még a működési biztonságot is.
Másik gyakori helyzet a végellenőrzés. Ha pontos méretet, érdességet, ütést vagy felületi állapotot mérnek, miközben finom fémrészecskék vannak a közelben, az eredmény torzulhat. A maradék mágneses tér a szennyeződéseket a felületen tarthatja még normál tisztítás után is. Ilyen esetekben a problémát gyakran a mosásban, a kezelőben vagy a mérőeszközben keresik, miközben az ok valójában mágneses.
A lemágnesezés a szerelés előtt is fontos ott, ahol a fémrészecskék vonzása károsíthatja az érintkező felületeket, tömítéseket vagy mozgó egységeket. Ez különösen igaz a precíziós mechanizmusokra, hidraulikus és pneumatikus rendszerekre, csapágyegységekre vagy szerszámokra, ahol akár egy apró fémszennyeződés is problémát okozhat.
Miért mágneseződik fel egyáltalán az alkatrész
A mágneseződés több gyakori folyamat során is kialakulhat. Erős mágneses befogók, mágneses szeparátorok, emelőmágneses manipuláció, egyes köszörülési, esztergálási vagy marási műveletek, de akár maga a mágneses térrel való érintkezés is maradék mágnesességet hagyhat a ferromágneses anyagban. Ez különösen jellemző acélalkatrészekre, edzett elemekre és olyan geometriákra, amelyek mágneses körként viselkednek.
A gyakorlatban nem elég csak azt figyelni, hogy az alkatrész tudatosan érintkezett-e mágnessel. A probléma gyakran másodlagosan jelenik meg. Az alkatrészt például mágneses asztalon fogták be, áthaladt köszörülésen, megtisztították, és vizuálisan rendben lévőnek tűnik. Csak a következő műveletnél derül ki, hogy fémport vonz vagy befolyásolja a mérést. Ez tipikus helyzet, amikor a lemágnesezés csak később kerül be a folyamatba ismétlődő reklamációk vagy belső minőségi problémák után.
Hogyan ismerhető fel, hogy a maradék mágnesesség már problémát okoz
A legmegbízhatóbb módszer a maradék mágneses tér intenzitásának mérése. Sok üzemben azonban a lemágnesezés szükségessége először gyakorlati tünetek formájában jelenik meg. Ha a fémrészecskék mosás után is ismételten rátapadnak az alkatrészre, ha nehéz tisztán tartani a felületet szerelés előtt, vagy ha az alkatrészek kezelés közben enyhén „vonzzák” egymást, akkor nagy valószínűséggel jelen van maradék mágnesesség.
Jelentős figyelmeztető jel az ellenőrzési eredmények ingadozása is. Ez főként precíziós méréseknél és olyan alkalmazásoknál fontos, ahol a funkcionális felületeken lévő fémpor nem megengedett. Bizonyos esetekben a felmágnesezett alkatrész szenzorokat, mágnesesen érzékeny elemeket vagy nagy stabilitási követelményű folyamatokat is befolyásolhat.
Külön kategóriát jelentenek az automatizálási és kezelési problémák. Ha az acélalkatrészek szétválasztás után nem kívánt módon összetapadnak, rosszul adagolhatók a tárból vagy csökken a folyamatban az orientáció megbízhatósága, a lemágnesezés hatékonyabb megoldás lehet, mint az adagoló mechanikai módosítása.
Mikor nem szükséges automatikusan az alkatrészek lemágnesezése
Nem minden maradék mágneses tér jelent problémát. Ha az alkatrész olyan alkalmazásba kerül tovább, ahol a felületi tisztaságot, a mérést, a szerelést vagy a berendezés működését nem befolyásolja, a lemágnesezés nem feltétlenül szükséges. Ez főként kevésbé érzékeny szerkezeti elemekre vagy olyan folyamatokra igaz, ahol nem dolgoznak finom fémszennyeződésekkel.
A döntő tényező tehát a hatás, nem maga a mágnesesség létezése. A műszaki gyakorlatban érdemes az alkatrészt az alkalmazás, az anyag, a geometria és a következő művelet alapján megítélni. Más a helyzet egy durva kivágott elemnél, amely hegesztett szerkezetbe kerül, és más egy precíziósan köszörült alkatrésznél, amely csapágyegység része lesz.
Pontosan itt hibás a túlzott általánosítás. Van, ahol mindent válogatás nélkül lemágneseznek, máshol pedig ezt a lépést ott is kihagyják, ahol már károkat okoz. A folyamat helyes beállításának valós kockázaton és mérésen kell alapulnia, nem megszokáson.
Hogyan történik a lemágnesezés és mitől függ az eredmény
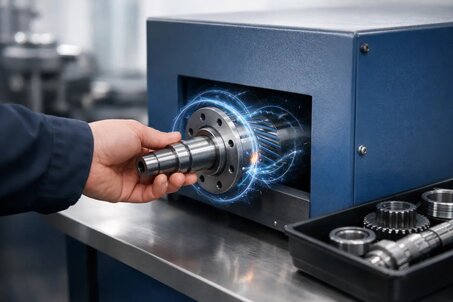
A lemágnesezést általában olyan berendezéssel végzik, amely váltakozó mágneses teret hoz létre. Feladata, hogy fokozatosan elfogadható szintre csökkentse az anyag maradék mágnesességét. A hatékonyság függ az alkatrész méretétől, az anyag típusától, az alaktól, a falvastagságtól, az eredeti mágnesességtől és az anyagban lévő tér irányától.
A geometria gyakran eldönti, hogy a folyamat egyszerű vagy bonyolult lesz-e. A hosszú tengelyek, gyűrűk, üreges alkatrészek vagy összetett formájú elemek másképp viselkedhetnek, mint a kompakt tömbök. Bizonyos esetekben nem elegendő a gyors áthaladás a lemágnesező berendezésen, és szükség lehet az alkatrész orientációjának módosítására vagy a folyamat megismétlésére.
Az is fontos, milyen állapotban kerül az alkatrész a folyamatba. Ha forgáccsal vagy fémiszappal szennyezett, a lemágnesezés önmagában nem oldja meg a felületi szennyeződést. Először el kell távolítani a megtapadt részecskéket, majd csökkenteni kell a maradék teret, végül méréssel ellenőrizni az eredményt.
A mérés megbízhatóbb, mint a becslés
Ha a döntésnek műszakilag megalapozottnak kell lennie, akkor mérni kell a maradék mágnesességet. Az alkatrész viselkedésén alapuló becslés segíthet a probléma felismerésében, de nem elegendő a folyamat stabil beállításához. A mérés lehetővé teszi annak meghatározását, mely műveleteknél alakul ki túlzott mágnesesség, mely alkatrészek kockázatosak, és hogy a lemágnesezés valóban hatékony volt-e.
Nemcsak az abszolút érték fontos, hanem annak kapcsolata a konkrét alkalmazással is. Egy érték, amely normál kezelésnél még elfogadható, már nem biztos, hogy megfelelő precíziós köszörülésnél, ellenőrzésnél vagy érzékeny egység szerelésénél. Ezért a határértékeket az alkatrész funkciója alapján határozzák meg, nem általánosan az egész gyártásra.
Azokban az üzemekben, ahol rendszeresen használnak mágneses befogást, érdemes a maradék mágnesességet rendszeresen ellenőrizni. Ez időt takarít meg a felületi szennyeződések okainak keresésében, csökkenti az ismételt tisztítások számát és javítja a gyártás ismételhetőségét.
A leggyakoribb területek, ahol a lemágnesezés kérdése felmerül
A téma rendszeresen megjelenik a gépipari gyártásban, precíziós alkatrészek köszörülésénél és megmunkálásánál, szerszám- és formagyártásban, karbantartásnál, felújításnál és ellenőrző laborokban. Különösen érinti azokat a vállalatokat, amelyek mágneses befogókat, állandó vagy elektromágneses kezelőrendszereket használnak, valamint azokat az üzemeket, ahol az acélalkatrészeknél nagyon tiszta felület szükséges.
A lemágnesezés a gépalkatrészek szervizelésénél is fontos. Javítás során gyakran kiderül, hogy az alkatrész az előző üzemelésből vagy kezelésből maradék mágneses teret hordoz, ami megnehezíti a tisztítást, a diagnosztikát vagy az újbóli összeszerelést. Ilyenkor nem elméleti kérdésről van szó, hanem egy konkrét akadály gyors megszüntetéséről a folyamatban.
Azoknak a cégeknek, amelyek mágneses technológiát szeretnének precíziós gyártással kombinálni, érdemes már a munkahely tervezésénél foglalkozni a lemágnesezéssel. Ezért bizonyult hasznosnak a műszaki gyakorlatban olyan beszállítóval együttműködni, aki nemcsak magukat a mágneseket érti, hanem azt is, mi történik azok használata előtt és után. Pontosan ezen a területen van hosszú távú jelentősége a műszaki tanácsadásnak és szerviznek.
Mikor nem érdemes várni, és azonnal meg kell oldani a lemágnesezést
Ha az alkatrész a folyamat után fémrészecskéket fog meg, ha megnehezíti a szerelést, csökkenti a mérés megbízhatóságát vagy problémákat okoz az automatikus adagolásban, a lemágnesezést nem szabad halogatni. Ennek a lépésnek a költsége általában alacsonyabb, mint az ismételt tisztítás, a pontatlan ellenőrzés, a sérült szerelvények vagy annak keresése, hogy valójában a maradék mágneses tér okozza a problémát.
A kérdés tehát nem az, hogy az alkatrész mágnesessége „normális”-e, hanem az, hogy már zavarja-e a folyamat működését. Ha igen, akkor elérkezett a megfelelő idő a lemágnesezésre. És minél hamarabb válik ez a gyártás tudatosan irányított lépésévé ahelyett, hogy csak reakció lenne egy problémára, annál stabilabb lesz az egész eredmény.