









Sütőmágnes a CNC gépen: amikor kifizetődik
Ha marás során rendszeresen idő vész el a mechanikus befogás miatt, a CNC maró mágnes gyakran az egyik első megoldás a gyártás előkészítési idejének csökkentésére anélkül, hogy a megmunkálás minősége romlana. Ez azonban nem érvényes automatikusan minden darabra, minden anyagra és minden műveletre. A mágneses befogásnál a részletek döntenek – az anyag permeabilitásától a munkadarab vastagságán át a forgácsoló erők jellegéig és az érintkezési felület geometriájáig.
Mit old meg valójában egy CNC marómágnes
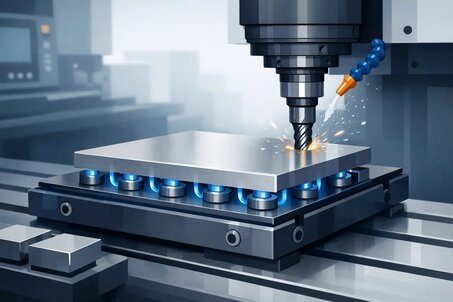
A gyakorlatban nem csak arról van szó, hogy a munkadarab satu nélkül rögzítve van. A valódi előny abban rejlik, hogy egyetlen befogási műveletből a darab nagyobb része hozzáférhető, rövidebb az átállási idő, és jobb az ismételhetőség. Sorozatgyártásnál ez kevesebb kezelési időt jelent, egyedi gyártásnál pedig egyszerűbbé teszi a bonyolultabb formák befogását.
A mágneses befogás egyben megszünteti a munkatérben lévő mechanikai akadályok egy részét. A szerszám jobban hozzáfér az élekhez és felületekhez, ami különösen fontos a befejező műveleteknél vagy vékonyabb lemezek megmunkálásánál. Előny továbbá a kisebb lokális deformáció kockázata, amely túlzott mechanikus szorítás esetén jelentkezhet.
Ez azonban nem jelenti azt, hogy a mágnes minden más befogási módot helyettesít. Nagy oldalirányú erők, kis érintkezési felületek vagy nem ferromágneses anyagok esetén a mechanikus vagy kombinált befogás továbbra is indokolt.
Mikor van a legnagyobb értelme a CNC marómágnesnek
A mágneses befogás a legjobb eredményt sík ferromágneses alkatrészeknél adja, ahol elegendő a felfekvő felület, és a munkadarab megfelelő vastagságú. Tipikus példák az acéllemezek, karimák, kivágott darabok, készülékek vagy félkész termékek, amelyeket felülről és kerületük mentén kell megmunkálni.
Nagyon jól működik ott is, ahol a darabok gyakran cserélődnek, és az idő döntő tényező. Ha a kezelő néhány percenként kioldja a satut, tisztítja a felfekvő felületeket és újra beállítja a darabot, a mágneses megoldás ezt a veszteséget jelentősen csökkenti. Ismétlődő sorozatoknál a termelékenység különbsége jelentős lehet.
További megfelelő alkalmazási terület az olyan alkatrészeknél van, amelyek mechanikus befogásnál meghajolhatnak vagy benyomódhatnak. A mágnes a befogóerőt nagyobb felületen osztja el. Ez az egyik oka annak, hogy finomabb megmunkálásnál és vékonyfalú alkatrészeknél alkalmazzák, ha az anyag és a forgácsolási feltételek ezt lehetővé teszik.
A mágneses befogás korlátai
A leggyakoribb tévhit az, hogy csak a megadott maximális tartóerő számít. Ez az érték önmagában nem elegendő. Valós üzemi körülmények között figyelembe kell venni a kontaktus minőségét, az alsó felület síklapúságát, a munkadarab vastagságát, a pólusok közötti távolságot és a terhelés irányát.
Problémát jelentenek az alacsony mágneses vezetőképességű anyagok vagy a nem ferromágneses fémek, mint az alumínium, réz vagy bizonyos rozsdamentes acélok. Ezeknél a mágneses tér nem tud megfelelően záródni, így a befogás gyenge vagy használhatatlan. Ugyanez igaz a nagyon kis érintkezési felületű vagy megszakított kontaktusú darabokra.
A megmunkálási technológia is korlátozó tényező lehet. A nagy anyagleválasztással járó durvamegmunkálás, az agresszív oldalmarás vagy a hirtelen irányváltások olyan erőket generálnak, amelyek önmagában a mágneses befogást nem teszik alkalmassá. Ilyen esetekben gyakran kombinált megoldást alkalmaznak ütközőkkel, oldalsó rögzítéssel vagy kiegészítő készülékekkel.
Permanens vagy elektropermanens rendszer
A kiválasztás során gyakran felmerül a mágneses rendszer típusa. A permanens megoldások szerkezetileg egyszerűek, stabilak és nem igényelnek folyamatos áramellátást. Ez előny ott, ahol megbízható működés szükséges bonyolult telepítés nélkül.
Elektropermanens rendszerek azért érdekesek, mert általában csak az állapotváltáskor igényelnek elektromos energiát. Bekapcsolás vagy demagnetizálás után folyamatos energiafelvétel nélkül tartanak. CNC környezetben ez jó kombinációt jelent biztonság, vezérlés és integráció szempontjából. Ugyanakkor műszakilag és beruházás szempontjából összetettebb megoldásról van szó.
A választás tehát a gyártás típusától függ. Egyszerűbb munkahelyeknél megfelelő lehet a mechanikusan működtetett mágneses befogás. Automatizáltabb vagy igényesebb alkalmazásoknál előnyösebb a vezérelt kapcsolású, állapotfelügyelettel ellátott rendszer.
Mely műszaki paramétereket kell figyelni
CNC marásnál nem elég a marketing számokat figyelni. Fontos a pólusosztás, a mágneses mező mélysége, az ajánlott vastagságtartomány és a részleges pólusfedés viselkedése. Ezek közvetlenül befolyásolják, hogy a mágnes stabilan tartja-e a konkrét darabot valós megmunkálási körülmények között is.
A munkadarab vastagsága kulcsfontosságú. Ha túl vékony, a mágneses fluxus nem záródik megfelelően, és a tartóerő csökken. Vastagabb acél alkatrészeknél az eredmény általában jobb. Ezért mindig az adott kombinációt kell értékelni, nem csak az általános kompatibilitást.
A felület minősége is számít. A reve, szennyeződés vagy forgács légrést hoz létre, ami csökkenti a tartóerőt. A tisztaság itt funkcionális feltétel, nem részlet.
Pontosság, rezgések és felületi minőség
A megfelelően kiválasztott CNC marómágnes javítja a szerszám hozzáférhetőségét, de a pontosság az egész rendszertől függ. Ha a darab nem stabil, a rezgés rontja az eredményt. A mágnes önmagában nem szünteti meg a rezgéseket.
Vékony daraboknál gyakran szükséges alátétek, pólusbővítések vagy technológiai hidak használata. Összetettebb formáknál ütközők segítenek.
Ha a mágneses befogás megfelelően van megtervezve, stabilabb folyamatot eredményezhet, mint az improvizált mechanikus szorítás. Ha azonban a geometria vagy az erők iránya alul van becsülve, a gyors befogás előnye gyorsan elvész.
Mikor válasszunk kombinált befogást
Sok esetben nem mágnes vagy satu a kérdés, hanem kombináció. A mágnes biztosítja az alapfelületet, a mechanika pedig a pozicionálást és biztosítást.
Hogyan válasszunk konkrét alkalmazásra
Ahhoz, hogy a mágneses befogás megbízhatóan működjön, a kiválasztásnak valós gyártási feltételekből kell kiindulnia. Az első lépés az anyag és a minimális vastagság meghatározása. A második a műveletek típusa.
Ezután következik a kontaktus és az erők irányának elemzése.
Fontos az üzemeltetés és szerviz kérdése is. Ipari környezetben a fenntarthatóság kulcsfontosságú. Ezért fontos a technikai partner.
A SELOS Magnety ilyen esetekben nyújt értéket.
Leggyakoribb hibák a CNC gyártásban történő bevezetéskor
Az egyik leggyakoribb hiba a próbaidőszak alábecslése. A mágneses befogást konkrét alkatrészeken és megmunkálási feltételek mellett kell tesztelni, nem csak táblázati adatok alapján átvenni. A névleges és a valós tartóerő közötti különbség jelentős lehet.
További probléma a felület tisztaságának elhanyagolása és a munkadarab helytelen beállítása. Még a minőségi rendszer is veszít hatékonyságából, ha forgács marad a pólusok között, vagy a darab nem fekszik fel teljes felületen. Harmadik gyakori hiba a túlzott bizalom a mágnesben oldaltámaszok nélkül ott, ahol a forgácsoló erő főként vízszintes irányban hat.
Milyen eredményt hoz a megfelelő megoldás
Ha ezekre a tényezőkre már a kezdetektől figyelmet fordítanak, a mágneses befogás jelentős időmegtakarítást és jobb munkaszervezést hozhat. Nem univerzális megoldásként, hanem pontosan kiválasztott eszközként egy adott gyártási környezethez.